

¿Por qué un molde de inyección bien diseñado aún puede necesitar varias pruebas?
Administrador 2026-09-04Para los desarrolladores de productos extranjeros, la primera prueba de molde es un punto de control importante, pero una muestra insatisfactoria no siempre significa que el proyecto de herramientas haya fracasado. El moldeo por inyección implica la interacción de la estructura del molde, el material plástico, la configuración de la máquina, el enfriamiento, el llenado y la geometría de la pieza. Incluso una herramienta cuidadosamente diseñada puede necesitar perfeccionamiento después de la primera prueba. experimentado Fabricantes de moldeo por inyección de plástico Comprenda este proceso y utilice cada prueba para identificar la fuente de un problema, ajuste las herramientas cuando sea necesario y acercar el proyecto a una producción estable.
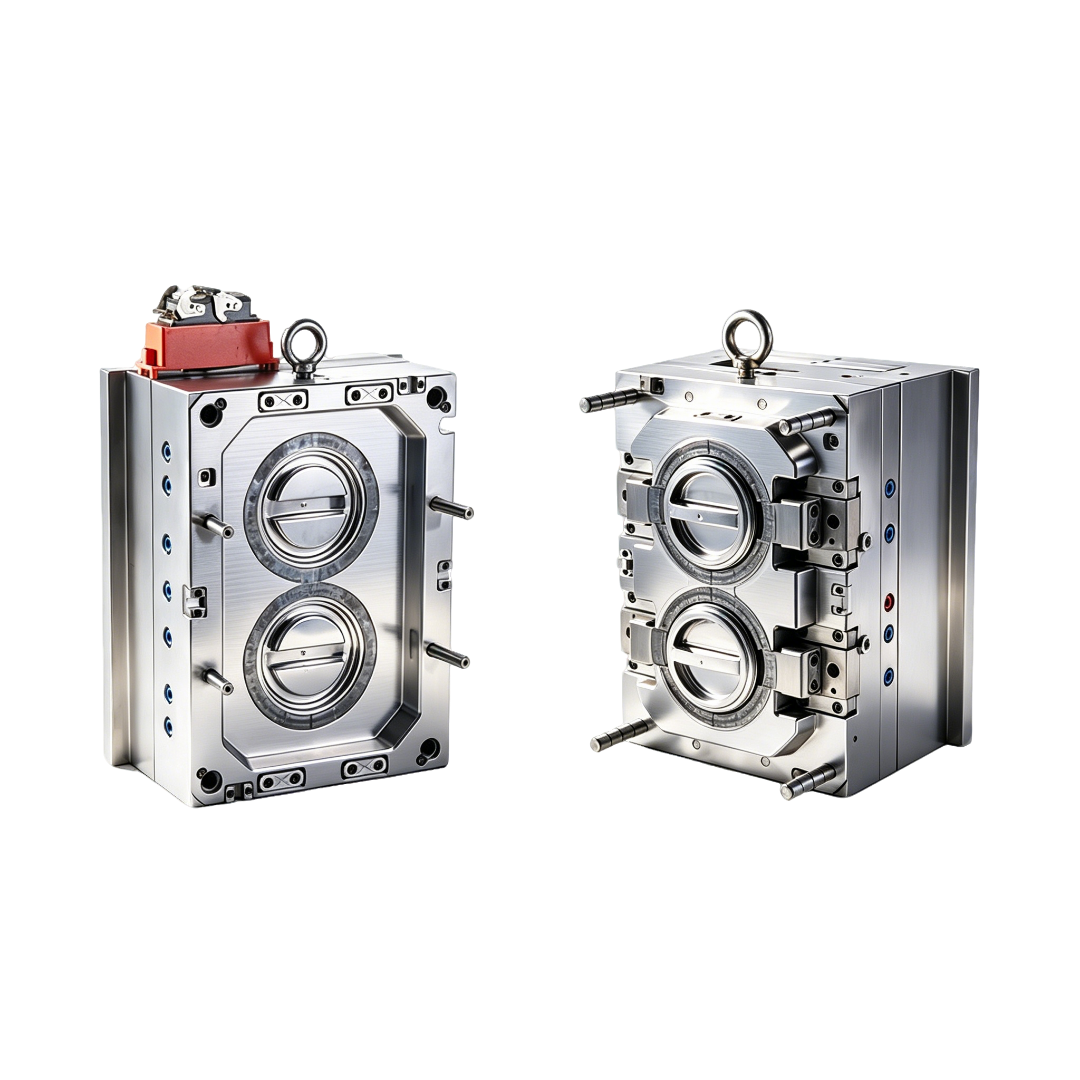
El molde es sólo una parte del proceso.
Se puede fabricar un molde según el diseño aprobado y aun así producir resultados inesperados durante el moldeo. El flujo, la contracción, el comportamiento de enfriamiento y la expulsión del plástico pueden cambiar el aspecto y el rendimiento de la pieza terminada.
Por ejemplo, una pieza puede mostrar deformaciones, marcas de hundimiento, disparos cortos, destellos o variación dimensional durante la prueba inicial. Es necesario rastrear estos problemas hasta sus causas reales en lugar de tratarlos como simples problemas de configuración de la máquina.
Aquí es donde la experiencia en fabricación se vuelve valiosa. Un fabricante de moldes competente evalúa la relación entre la herramienta y el componente moldeado en lugar de observar un parámetro de forma aislado.
La geometría de las piezas puede crear desafíos ocultos.
La geometría compleja a menudo crea riesgos que son difíciles de identificar a partir de un dibujo básico únicamente. Las paredes delgadas, las nervaduras profundas, las protuberancias, las transiciones pronunciadas, los cortes socavados y las secciones irregulares pueden influir en el llenado y el enfriamiento.
Antes de que comience el mecanizado, los ingenieros de moldes pueden revisar áreas como:
- Distribución del espesor de la pared
- Ángulos de tiro y condiciones de expulsión.
- Posición de la compuerta y flujo de plástico.
- Selección de línea de partición
- Disposición del canal de refrigeración
- Requisitos de inserción y control deslizante
- Zonas con mayor riesgo de contracción o deformación
Una revisión detallada no significa cambiar innecesariamente el producto del cliente. El objetivo es identificar posibles dificultades de moldeo mientras las modificaciones son aún más fáciles de gestionar.
El diseño de refrigeración tiene una gran influencia.
La refrigeración es una de las áreas que pueden pasarse por alto cuando los compradores se centran principalmente en la apariencia de la cavidad y la estructura del molde. Durante el moldeo por inyección, diferentes secciones de una pieza pueden enfriarse a diferentes velocidades, particularmente cuando varía el espesor de la pared.
Una disposición de refrigeración inadecuada puede contribuir a ciclos más largos o dimensiones de piezas inconsistentes. Por esta razón, los fabricantes de moldes deben considerar los canales de enfriamiento durante la etapa inicial de diseño en lugar de tratarlos como una característica secundaria.
La estrategia de enfriamiento debe corresponder con la geometría de la pieza, las características del material, las condiciones de producción esperadas y el equipo de moldeo disponible.
La primera prueba proporciona comentarios útiles de ingeniería.
Una prueba de molde no es simplemente una inspección de aprobado o reprobado. Proporciona información práctica sobre cómo se comporta la herramienta en condiciones de moldeo reales.
Los fabricantes pueden examinar las muestras moldeadas y compararlas con los requisitos aprobados. Dependiendo de los resultados, los ajustes pueden involucrar la compuerta, la ventilación, el sistema de expulsión, la disposición de enfriamiento, los insertos o las dimensiones seleccionadas del molde.
Este proceso de prueba y mejora es particularmente importante para componentes plásticos personalizados donde la apariencia, el ajuste del ensamblaje y los requisitos dimensionales deben trabajar juntos.
No todos los problemas requieren modificación del molde.
Un error común es suponer que cada defecto de moldeo requiere cambios de mecanizado. Algunos problemas pueden surgir de la preparación del material, las condiciones de moldeo, la capacidad de la máquina o la configuración del proceso.
Un fabricante profesional debe determinar primero si el problema se origina en el molde, el proceso de moldeo o la interacción entre ellos.
Esta distinción puede evitar modificaciones innecesarias y ayudar a los compradores a evitar ciclos de corrección repetidos que no abordan la causa real.
La comunicación de ingeniería mantiene las revisiones bajo control.
Para proyectos internacionales, la comunicación clara se vuelve especialmente importante cuando una muestra de prueba requiere ajuste. Los compradores deben comprender qué sucedió, por qué sucedió y qué acción recomienda el fabricante.
Los comentarios útiles sobre la prueba pueden incluir:
- La ubicación y el tipo de defecto.
- Posible causa técnica
- Ajuste de herramientas recomendado
- Efecto esperado del ajuste
- Requisitos de muestra para la próxima prueba.
Esto crea un proceso de desarrollo más transparente y permite a los ingenieros de producto tomar decisiones informadas en lugar de simplemente aprobar otra prueba.
La capacidad de fabricación importa después de la primera muestra.
El verdadero objetivo del desarrollo de moldes no es simplemente producir una muestra aceptable. El molde debe soportar una producción repetible en condiciones definidas.
Los fabricantes de moldeo por inyección de plástico con capacidades internas de ingeniería, mecanizado de moldes, moldeo de prueba, corrección y producción pueden gestionar el proceso de desarrollo de forma más directa. Cuando el mismo equipo de fabricación comprende la herramienta desde el diseño inicial hasta el muestreo y la preparación de la producción, la retroalimentación técnica se puede llevar de una etapa a la siguiente.
Para los compradores extranjeros, este enfoque integrado puede reducir las brechas de comunicación y hacer que los proyectos de moldeo por inyección personalizados sean más fáciles de gestionar. En última instancia, un molde bien desarrollado no solo produce una muestra aprobada, sino que también proporciona una base práctica para una producción consistente.
Para obtener ofertas exclusivas y las últimas ofertas, regístrese ingresando su dirección de correo electrónico a continuación.


 +86-18657672567
 sales@tzhqmould.com
celin@tzhqmould.com
 N.º 17 de la Calle Houshi, Zona Industrial de Beicheng, Distrito de Huangyan, Ciudad de Taizhou, Provincia de Zhejiang, China.
Copyright © Taizhou Huangyan Haiquan Plastic Mold Co., Ltd. Todos los derechos reservados

